logo
Startseite ProdukteThermisch leitfähiges Potting-Mittel

Zweikomponentiger 2,5 W/MK Exoxy-Harz-Wärmeleitkleber zum Vergießen von Kfz-Startern

Zweikomponentiger 2,5 W/MK Exoxy-Harz-Wärmeleitkleber zum Vergießen von Kfz-Startern

  • Zweikomponentiger 2,5 W/MK Exoxy-Harz-Wärmeleitkleber zum Vergießen von Kfz-Startern
  • Zweikomponentiger 2,5 W/MK Exoxy-Harz-Wärmeleitkleber zum Vergießen von Kfz-Startern
Zweikomponentiger 2,5 W/MK Exoxy-Harz-Wärmeleitkleber zum Vergießen von Kfz-Startern
Produktdetails:
Herkunftsort: China
Markenname: Ziitek
Zertifizierung: RoHS
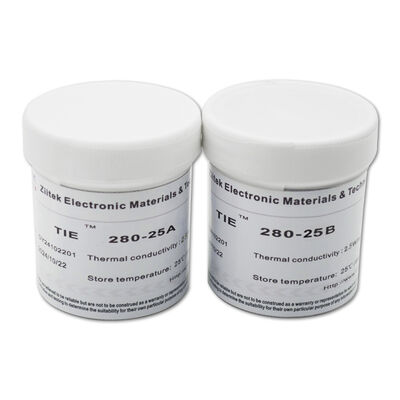
Modellnummer: TIE280-25AB
Zahlung und Versand AGB:
Min Bestellmenge: 10 kg
Preis: 1-100USD/kg
Verpackung Informationen: 1kg/can
Lieferzeit: 3-8 Arbeitstage
Zahlungsbedingungen: T/T
Versorgungsmaterial-Fähigkeit: 10000KG/Month
Kontakt
Ausführliche Produkt-Beschreibung
Produktname: Zweikomponentiger 2,5 W/MK Exoxy-Harz-Wärmeleitkleber zum Vergießen von Kfz-Startern Konstruktion: Epoxidharz
Haltbarkeit (Monat): 12 (ungeöffnet) Härte (Küste D): 85
Empfohlene Betriebstemperatur (℃): -40~160 Wärmeleitfähigkeit: 2,5 W/mK
Schlüsselwörter: Wärmeleitender Kleber aus Exoxyharz Durchbruchspannung (V/mm): ≥10.000
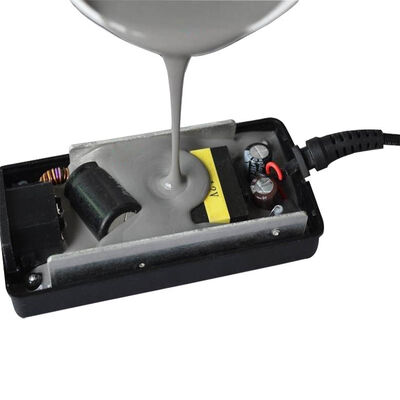
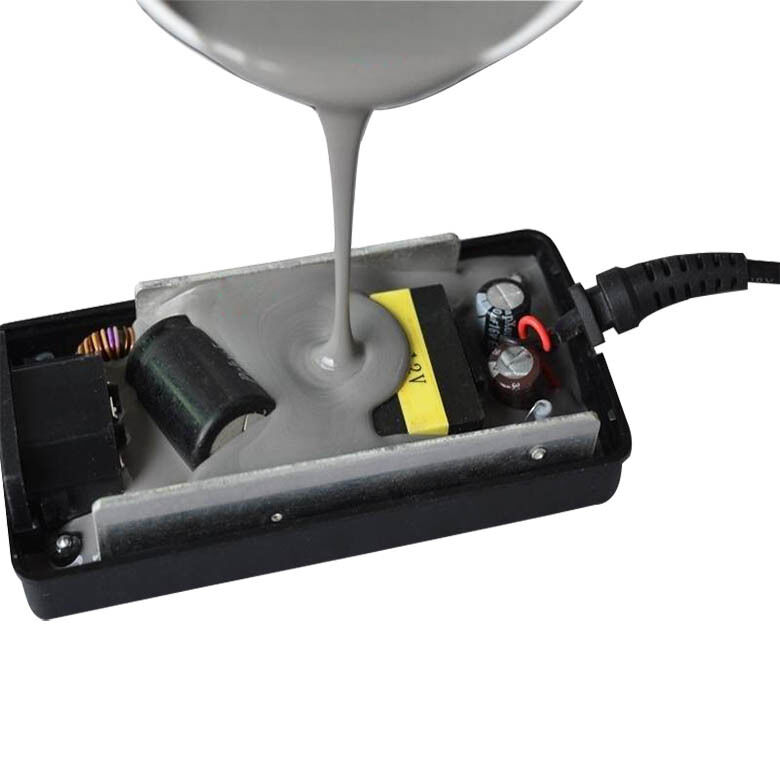
Anwendung: Vergießen von Kfz-Startern
Hervorheben:

Isolierungs- und Wärmeleiterklebstoff

,

Wasserdichtes

,

thermisch leitendes Klebstoff

Zweikomponentiger 2,5 W/MK Exoxy-Harz-Wärmeleitkleber zum Vergießen von Kfz-Startern


Produktbeschreibung


BINDEN®280-25ABist ein Zweikomponenten-Epoxidharz-Dichtstoff mit guter Wärmeleitfähigkeit und Aushärtungseigenschaften bei Raumtemperatur. Der Aushärtungsprozess kann bei Raumtemperatur abgeschlossen werden und ist praktisch für den Betrieb und den Bau vor Ort. Und dieses Material verfügt über ausgezeichnete feuer- und flammhemmende Eigenschaften, die den hohen Sicherheitsanforderungen elektronischer Geräte gerecht werden können. Es eignet sich besonders für den Dichtungsschutz von Kondensatoren, kleinen elektronischen Bauteilen und Präzisionsschaltungsmodulen und kann eine langfristig zuverlässige mechanische Unterstützung und einen Umweltschutz für empfindliche Bauteile bieten.


Besonderheit


> Gute Wärmeleitfähigkeit: 2,5 W/mK
> Hervorragende Isolierung und glatte Oberfläche.

> Geringe Schrumpfung
> Niedrige Viskosität, beschleunigte Luftfreisetzung.

> Hervorragend lösungsmittel- und wasserbeständig.

> Längere Lebensdauer.
> Hervorragende Thermoschockeffizienz und Schlagfestigkeit


Anwendungen


> Vergießen von Kfz-Anlassern; Allgemeines Eintopfen;

> Verguss des thermischen Melders
> Ferrithaftung; LED vom Typ TIP; Gute Haftung auf aromatischem Polyester
> Relaisdichtmittel; gute Haftung auf Gummi, Keramik, Leiterplatten und Kunststoffen
> Leistungstransformatoren und Spulen; Vergusskondensatoren; Verguss von elektrischen Kleingeräten
> Haftung auf Metall, Glas und Kunststoff; Haftung auf LCDs und Substraten;
> Beschichtung und Versiegelung; Spule; IGBTS;Transformator; Feuerhemmend
> Klebstoff für optische/medizinische Komponenten


Typische Eigenschaften von TIE®280-25AB-Serie
Eigenschaften des ungehärteten Materials
Eigentum Wert Testmethode
Konstruktion Epoxidharz -
Farbe/Teil A Schwarz Visuell
Farbe/Teil B Grau Visuell
Teil A Viskosität (mPa·S) 50.000 ASTM D2196
Teil B Viskosität (mPa·S) 30.000 ASTM D2196
Mischungsverhältnis 1:1 -
Haltbarkeit (Monat) 12 (ungeöffnet) -
Heilungsplan
Aushärten bei 25°C 6 Stunden Ziitek-Testmethode
Aushärten bei 70°C 35 Min Ziitek-Testmethode
Aushärten bei 100℃ 15 Min Ziitek-Testmethode
Eigenschaften des aushärtenden Materials
Farbe Grau Visuell
Dichte (g/cm³) 2,0 ASTM D792
Härte (Shore D) 85 ASTM D2240
Durchbruchspannung (V/mm) ≥10.000 ASTM D149
Dielektrizitätskonstante bei 1 MHz 4.2 ASTM D150
Volumenwiderstand (Ohm·cm) >1,0x10¹² ASTM D257
Wärmeleitfähigkeit (W/m·K) 2.5 ASTM D5470
Empfohlene Betriebstemperatur (℃) -40~160 -
Flammenbewertung V-0 UL 94


Zweikomponentiger 2,5 W/MK Exoxy-Harz-Wärmeleitkleber zum Vergießen von Kfz-Startern

Gebrauchsanweisung

1. Mischen

Harz neigt während des Transports oder der Lagerung zur Sedimentation und Schichtung; Daher muss es vor der Verwendung gründlich gerührt werden. Wiegen Sie das Harz (Teil A) und den Härter (Teil B) entsprechend dem empfohlenen Mischungsverhältnis genau ab und gießen Sie sie dann zum Mischen in einen sauberen Behälter. Die Wägeausrüstung muss die Genauigkeitsanforderungen erfüllen, um sicherzustellen, dass das Verhältnis präzise und fehlerfrei ist. Wenn die Umgebungstemperatur unter 18 °C liegt, wird empfohlen, Teil A 45 Minuten lang in einem Ofen bei 50 °C vorzuwärmen, um die Fließfähigkeit des gemischten Klebstoffs zu verbessern.
Achtung: Die Vorwärmtemperatur während des Mischens darf 50 °C nicht überschreiten, da hohe Temperaturen die Lebensdauer des Klebstoffs drastisch verkürzen. Zuerst 2–3 Minuten manuell umrühren. Während des Rührvorgangs kontinuierlich den Boden und die Innenwände des Behälters abkratzen, um sicherzustellen, dass der Klebstoff gleichmäßig vermischt wird. Wenn die Bedingungen es zulassen, führen Sie weitere 2 bis 3 Minuten lang ein zusätzliches mechanisches Rühren durch. Während des Rührens ist ein Hochgeschwindigkeitsbetrieb zu vermeiden, um die Bildung von Luftblasen oder eine weitere Verkürzung der Lebensdauer des Klebstoffs durch Reibungserwärmung zu verhindern.
 
2. Staubsaugen

Um die beim Rühren in den Klebstoff eingemischten Luftblasen vollständig zu entfernen, ist eine Vakuumentgasung des gemischten Klebstoffs erforderlich. Stellen Sie den Vakuumgrad auf 0,1–5 mmHg ein. Während des Vakuumiervorgangs bilden sich kontinuierlich Luftblasen im Klebstoff und schweben an der Oberfläche. Halten Sie das Vakuum aufrecht, bis die Blasen praktisch beseitigt sind. die Entgasungszeit beträgt in der Regel 3-10 Minuten.
 
3. Bewerbung

Den gemischten und entgasten Klebstoff in die Zielform einspritzen. Durch mäßiges Vorwärmen der Form kann die Viskosität des Klebstoffs verringert und seine Fließfähigkeit verbessert werden, wodurch sichergestellt wird, dass der Klebstoff alle Bereiche der zu vergießenden Spulen oder Baugruppen vollständig umschließt. Bei Anwendungsszenarien mit hohen Anforderungen an die Kompaktheit und Zuverlässigkeit der Kapselung ist es erforderlich, nach der Klebstoffinjektion eine zweite Vakuumbehandlung durchzuführen, um Restblasen im Klebstoff und an den Kontaktflächen zwischen Klebstoff und Baugruppen vollständig zu beseitigen. Der Aushärtungsprozess kann gemäß dem in der Produktdokumentation angegebenen empfohlenen Aushärtungsverfahren durchgeführt werden. Um die Klebkraft, Kompaktheit und Witterungsbeständigkeit des Klebstoffs weiter zu verbessern, wird empfohlen, nach Abschluss der ersten Aushärtung einen zusätzlichen Nachhärtungsprozess mit Erwärmung durchzuführen. Die Nachhärtung kann im Allgemeinen bei der im Produktspezifikationsblatt angegebenen maximalen Härtungstemperatur durchgeführt werden, wobei das Backen bei konstanter Temperatur 2 bis 4 Stunden lang erfolgt; Alternativ können die Parameter des Aushärtungsprozesses entsprechend den tatsächlichen Anwendungsanforderungen angepasst werden.
 
Anwendungsüberlegungen

Bitte lesen Sie vor der Verwendung die sicherheits- und gesundheitsbezogenen technischen Dokumente sorgfältig durch und halten Sie sich strikt an alle in den Produktetiketten und Sicherheitsdatenblättern angegebenen Anforderungen. Um die langfristig stabile Leistung und Zuverlässigkeit der elektronischen verkapselten Baugruppen zu gewährleisten, ist es notwendig, vor jedem Vergussvorgang eine gründliche Reinigung der Komponentenoberflächen durchzuführen, um anhaftende Verunreinigungen wie Staub, Feuchtigkeit, Salze und Fett zu entfernen. Solche Verunreinigungen können nach der Verkapselung zu Qualitätsmängeln wie Kurzschlüssen, unzureichender Verbindungsfestigkeit und Substratkorrosion führen, was schwerwiegende Folgen haben kann die Lebensdauer der Produkte beeinträchtigen.

Lagerungsrichtlinien

Das Harz und der Härter müssen in original verschlossenen Behältern gelagert und an einem kühlen und trockenen Ort aufbewahrt werden, um die Haltbarkeit des Produkts effektiv zu verlängern. Lagerungsmethoden und Umgebungstemperatur sind Schlüsselfaktoren für die Haltbarkeit des Produkts und müssen bei Bedarf strikt befolgt werden

Kompatibilität

Bestimmte Chemikalien, wie z. B. Weichmacher im Härter, können die Aushärtung dieses Produkts beeinträchtigen. Dieses Problem kann durch Reinigen der Substratoberfläche mit einem Lösungsmittel oder durch leichtes Einbrennen bei einer Temperatur, die etwas über der Aushärtungstemperatur liegt, gelöst werden. Besonderes Augenmerk sollte auf folgende Materialien gelegt werden: Organische Substanzen, die Elemente wie N, P und S enthalten, und ionische Verbindungen, die Metallionen wie Sn, Pb, Hg, Bi und As enthalten. Alkin- und polyvinylhaltige Verbindungen. Klebstoffe vom Kondensationstyp sowie durch solche Klebstoffe verunreinigte Formen und Werkzeuge.
 
Sicherheit/Hygiene

Ähnlich wie andere Produkte auf Harzbasis reizt dieses Produkt die menschliche Haut und Augen. Bei einigen Personen kann es nach Hautkontakt mit diesem Produkt oder Einatmen seiner flüchtigen Dämpfe zu allergischen Reaktionen kommen, die durch Hautausschläge und Juckreiz gekennzeichnet sind. In Betriebsumgebungen mit hohen Temperaturen kann es außerdem zu einer Überempfindlichkeit gegen Atemgeruch kommen.

Besondere Warnung:Komponente B (Härter) ist ätzend. Direkter Kontakt mit Haut oder Augen kann zu Verätzungen führen. Zu den typischen Symptomen gehören Hautausschläge, Juckreiz und Atembeschwerden. Beim Umgang mit diesem Produkt müssen umfassende Hygiene- und Sicherheitsmaßnahmen getroffen werden.
 
Bediener müssen Schutzbrillen und Chemikalienschutzkleidung tragen, um direkten Kontakt mit dem Produkt zu vermeiden. Einzelheiten zu technischen Kontrollsystemen, der Auswahl persönlicher Schutzausrüstung und Notfallmaßnahmen nach unbeabsichtigtem Kontakt finden Sie im Produktsicherheitsdatenblatt (SDB).
Excellent Insulation Performance 1.5W/M-K Two Component Epoxy Sealant For Electronic Component Encapsulation Protection 1
Unternehmensprofil
 

Das Unternehmen Ziitek ist ein High-Tech-Unternehmen, das sich der Forschung und Entwicklung sowie der Herstellung und dem Vertrieb von thermischen Schnittstellenmaterialien (TIMs) widmet. Mit umfangreicher Erfahrung auf diesem Gebiet bieten wir die neuesten und effektivsten einstufigen Wärmemanagementlösungen. Unsere Anlage umfasst fortschrittliche Produktionsanlagen, vollständige Testausrüstung und vollautomatische Beschichtungsproduktionslinien, die in der Lage sind, leistungsstarke Thermoprodukte herzustellen, darunter:


Thermo-Gap-Pad

Thermographitplatte/-folie

Doppelseitiges Thermoband

Wärmedämmunterlage

Wärmeleitpaste

Phasenwechselmaterial

Thermogel


Alle Produkte entsprechen den Standards UL94 V-0, SGS und ROHS.

Zertifizierungen:ISO9001:2015, ISO14001:2004, IATF16949:2016, IECQ QC 080000:2017, UL
 

Ziitek-Kultur


Qualität:

Machen Sie es gleich beim ersten Mal richtig, absolute QualitätKontrolle

Wirksamkeit:

Arbeiten Sie präzise und gründlich, um die Wirksamkeit zu gewährleisten

Service:

Schnelle Reaktion, pünktliche Lieferung und exzellenter Service

Teamarbeit:

Komplette Teamarbeit, einschließlich Vertriebsteam, Marketingteam, Engineering-Team, F&E-Team, Fertigungsteam, Logistikteam. Alles dient der Unterstützung und Bereitstellung eines zufriedenstellenden Service für die Kunden.

Kontaktdaten
Dongguan Ziitek Electronical Material and Technology Co., Ltd

Ansprechpartner: Dana Dai

Telefon: +86 18153789196

Senden Sie Ihre Anfrage direkt an uns (0 / 3000)

Andere Produkte